 وستا سازه پلاس مقالات مرتبط با فلزات
جوشکاری فولاد یکی از رایجترین روشهای اتصال در صنایع مختلف مانند ساخت سازههای فلزی، مخازن، تجهیزات صنعتی، خطوط لوله و ماشینآلات است. با این حال، جوشکاری هر نوع فولاد بدون توجه به ترکیب شیمیایی، ضخامت و شرایط اتصال میتواند باعث ایجاد ترک، افزایش سختی ناحیه متأثر از حرارت و کاهش استحکام اتصال شود. یکی از مهمترین روشها برای کنترل این مشکلات، پیشگرمایش در جوشکاری فولاد است.
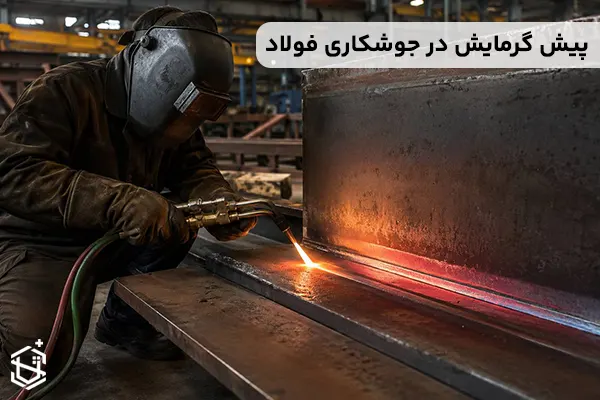
اما آیا پیشگرم کردن تمام فولادها ضروری است؟ پاسخ منفی است. فولادهای کمکربن و برخی فولادهای ساختمانی در شرایط مناسب ممکن است بدون پیشگرمایش جوشکاری شوند، در حالی که فولادهای پرکربن، کمآلیاژ، ضخیم یا قطعاتی که تحت تنش و قید بالا قرار دارند، معمولاً به کنترل دقیق دمای پیشگرم نیاز دارند. در ادامه بررسی میکنیم پیشگرمایش چیست، چه زمانی لازم میشود و چگونه دمای مناسب آن تعیین میشود.
پیشگرمایش در جوشکاری چیست؟
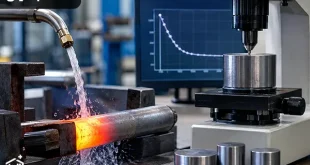
پیشگرمایش به گرم کردن فلز پایه در اطراف محل اتصال قبل از شروع جوشکاری گفته میشود. هدف از این کار افزایش دمای اولیه قطعه و کنترل سرعت سرد شدن ناحیه جوش است. این فرآیند با روشهایی مانند مشعل، المنت حرارتی، گرمکن القایی یا تجهیزات حرارتی دیگر انجام میشود.
نکته مهم این است که پیشگرمایش صرفاً به معنی «داغ کردن فولاد» نیست. دمای پیشگرم باید بر اساس نوع فولاد، ضخامت قطعه، فرآیند جوشکاری، میزان هیدروژن، مقدار قید و تنش اتصال و شرایط اجرای جوش تعیین شود.

چرا فولاد را قبل از جوشکاری گرم میکنند؟
مهمترین دلیل استفاده از پیشگرمایش، کاهش خطر ترک هیدروژنی یا ترک سرد است. برای ایجاد ترک هیدروژنی معمولاً سه عامل در کنار یکدیگر نقش دارند: وجود هیدروژن، ایجاد ساختار سخت و شکننده در فلز و اعمال تنش کششی در اتصال.
وقتی فولاد بدون پیشگرمایش جوشکاری میشود، اختلاف دمای بین ناحیه جوش و فلز پایه میتواند زیاد باشد. در نتیجه، جوش و ناحیه متأثر از حرارت با سرعت بیشتری سرد میشوند. این شرایط میتواند تشکیل ساختارهای سختتر را افزایش دهد و فرصت خروج هیدروژن از منطقه جوش را کاهش دهد.
پیشگرمایش با کاهش سرعت سرد شدن، شرایط را برای خروج هیدروژن فراهم میکند و میتواند سختی برخی نواحی حساس را کاهش دهد. به همین دلیل، در فولادهای مستعد ترک، کنترل دمای پیشگرمایش یکی از بخشهای مهم دستورالعمل جوشکاری است.
چه فولادهایی به پیشگرمایش نیاز دارند؟
میزان نیاز به پیشگرمایش را نمیتوان تنها بر اساس نام فولاد مشخص کرد. کربن معادل، ضخامت، هیدروژن قابل نفوذ، حرارت ورودی و میزان قید اتصال همگی تأثیرگذار هستند. استانداردها و دستورالعملهایی مانند EN 1011-2 و AWS D1.1 نیز از روشهای مختلفی برای تعیین دمای مناسب استفاده میکنند.
به صورت کلی میتوان شرایط را چنین در نظر گرفت:
| شرایط فولاد و اتصال | نیاز احتمالی به پیشگرمایش |
| فولاد کمکربن با ضخامت کم | معمولاً کم یا بدون نیاز |
| فولاد کربن-منگنز با ضخامت متوسط | بسته به شرایط اتصال |
| فولاد کمآلیاژ و سختشونده | معمولاً نیازمند پیشگرمایش |
| فولاد با کربن معادل بالا | نیاز بیشتر به پیشگرمایش |
| قطعات ضخیم | احتمال نیاز بیشتر |
| اتصال با قید و تنش بالا | احتمال نیاز بیشتر |
| جوشکاری با هیدروژن قابل نفوذ بالا | نیاز به کنترل حرارتی بیشتر |
برای فولادهای کربنی و کمآلیاژ، افزایش کربن معادل معمولاً به معنی افزایش سختشوندگی و در نتیجه افزایش حساسیت به ترک سرد است. در برخی شرایط، فولادهای ضخیم با کربن معادل بالا ممکن است به پیشگرمایی در محدوده حدود ۲۰۰ درجه سانتیگراد نیاز داشته باشند؛ اما این عدد یک مقدار عمومی است و نباید بهعنوان دمای ثابت برای همه فولادها استفاده شود.
بیشتر بخوانید: مقایسه فولادهای پرکربن با فولادهای کم کربن
نقش کربن معادل در تعیین دمای پیشگرم
یکی از مهمترین پارامترها در جوشکاری فولاد، کربن معادل یا CE است. این شاخص اثر کربن و عناصر آلیاژی را بر قابلیت سختشوندگی فولاد نشان میدهد.
هرچه کربن معادل بیشتر باشد، احتمال تشکیل ساختار سخت در ناحیه متأثر از حرارت افزایش پیدا میکند و معمولاً کنترل سرعت سرد شدن اهمیت بیشتری خواهد داشت. به همین دلیل، هنگام تعیین دمای پیشگرمایش باید ترکیب شیمیایی فولاد از روی گواهی آنالیز یا استاندارد مربوطه بررسی شود.
در روشهای تعیین پیشگرمایش، علاوه بر CE، عواملی مانند ضخامت قطعات، میزان هیدروژن قابل نفوذ فلز جوش، حرارت ورودی و میزان قید اتصال نیز در نظر گرفته میشوند. AWS نیز روشهایی برای تعیین پیشگرم بر اساس ترکیب شیمیایی، ضخامت، هیدروژن و شرایط اتصال ارائه کرده است.
آیا ضخامت فولاد روی پیشگرمایش تأثیر دارد؟
بله. ضخامت ورق و قطعه فولادی یکی از عوامل مهم در تعیین نیاز به پیشگرمایش است. قطعات ضخیمتر معمولاً حرارت را سریعتر از ناحیه جوش دور میکنند و در نتیجه میتوانند باعث افزایش سرعت سرد شدن شوند.
از طرف دیگر، در اتصالات ضخیم معمولاً میزان قید و تنشهای پسماند نیز اهمیت بیشتری پیدا میکند. TWI برای شرایط دارای قید بالا و مقاطع ضخیم، نیاز به کنترل سختگیرانهتر شرایط جوشکاری را مطرح میکند.
بنابراین نمیتوان گفت «این فولاد همیشه بدون پیشگرم جوش میخورد» یا «این فولاد همیشه باید با دمای مشخصی پیشگرم شود». شرایط واقعی اتصال باید بررسی شود.
تفاوت پیشگرم و دمای بینپاسی چیست؟
پیشگرم قبل از شروع جوشکاری انجام میشود، اما دمای بینپاسی دمای قطعه هنگام اجرای پاس بعدی جوش است. در جوشکاری چندپاسه، تنها رساندن قطعه به دمای اولیه کافی نیست و باید حداقل دمای بین پاسها نیز طبق دستورالعمل جوشکاری کنترل شود.
اگر دمای قطعه بین پاسها بیش از حد پایین بیاید، مزیت پیشگرمایش از بین میرود. از طرف دیگر، افزایش بیش از اندازه دما نیز همیشه مفید نیست و در برخی فولادها میتواند روی ریزساختار و خواص مکانیکی اثر نامطلوب داشته باشد. بنابراین دمای پیشگرم و دمای بینپاسی باید در محدوده تعیینشده در WPS کنترل شوند.
چگونه دمای پیشگرمایش را اندازهگیری کنیم؟
کنترل دما باید با ابزار مناسب انجام شود و صرفاً تکیه بر ظاهر قطعه یا رنگ آن قابل اعتماد نیست. برای اندازهگیری میتوان از ترموکوپل، دماسنج تماسی یا نشانگرهای دمایی استفاده کرد.
همچنین محل اندازهگیری اهمیت دارد. راهنمای TWI بر اندازهگیری مناسب دمای پیشگرم و در شرایط مشخص، اندازهگیری در سمت مقابل منبع حرارت تأکید میکند تا دمای واقعی قطعه بهتر کنترل شود.
در عمل باید مطمئن شد که حرارت فقط در یک نقطه متمرکز نشده و منطقه اطراف اتصال نیز به شکل یکنواخت گرم شده است.
آیا پیشگرمایش بیش از حد میتواند مشکلساز شود؟
بله. یک تصور اشتباه این است که هرچه فولاد را بیشتر گرم کنیم، احتمال ترک کمتر میشود. در حالی که افزایش دمای پیشگرمایش همیشه به معنی افزایش ایمنی جوش نیست.
دمای بیش از حد میتواند سرعت سرد شدن را بیش از اندازه کاهش دهد یا چرخه حرارتی نامناسبی ایجاد کند و روی ریزساختار و خواص مکانیکی اثر بگذارد. در برخی فولادهای آلیاژی نیز وضعیت تبدیل فازی اهمیت زیادی دارد و افزایش نامناسب دمای پیشگرم حتی میتواند خروج هیدروژن را مختل کند.
بنابراین دمای پیشگرمایش باید محاسبه یا از استاندارد و WPS مربوطه تعیین شود، نه اینکه به صورت حدسی انتخاب شود.
پیشگرمایش چگونه خطر ترک جوش را کاهش میدهد؟
پیشگرمایش سه اثر مهم دارد: نخست اینکه سرعت سرد شدن اتصال را کاهش میدهد؛ دوم اینکه احتمال تشکیل ساختارهای بسیار سخت و شکننده در ناحیه متأثر از حرارت را کمتر میکند؛ و سوم اینکه زمان بیشتری برای خروج هیدروژن از ناحیه جوش فراهم میشود.
البته پیشگرمایش به تنهایی تضمینکننده جوش سالم نیست. تمیز بودن سطح، استفاده از الکترود و مواد مصرفی مناسب، کنترل رطوبت، انتخاب حرارت ورودی مناسب و کاهش قید اضافی اتصال نیز اهمیت دارند. حتی در فولادهای حساس، استفاده از فرآیندها و الکترودهای کمهیدروژن میتواند نقش بسیار مهمی داشته باشد.
نتیجهگیری
پیشگرمایش در جوشکاری فولاد یک عملیات ضروری برای تمام فولادها نیست، اما در فولادهای پرکربن، کمآلیاژ، ضخیم و اتصالاتی با قید بالا میتواند نقش تعیینکنندهای در جلوگیری از ترک سرد و کنترل ریزساختار داشته باشد. دمای مناسب پیشگرم باید بر اساس عواملی مانند کربن معادل، ضخامت، نوع فولاد، هیدروژن قابل نفوذ، حرارت ورودی و شرایط اتصال تعیین شود.
مهمتر از خود عملیات گرم کردن، کنترل صحیح دما قبل و حین جوشکاری است. بنابراین بهترین روش این است که پیش از شروع کار، WPS و استاندارد مربوطه بررسی شود و دمای پیشگرم و بینپاسی با تجهیزات مناسب اندازهگیری و ثبت شود. در نهایت، پیشگرمایش زمانی واقعاً ارزشمند است که بر اساس شرایط واقعی اتصال و با یک روش مهندسیشده انجام شود، نه صرفاً بهعنوان یک مرحله روتین در فرآیند جوشکاری.
مشاوره رایگان خرید انواع مقاطع فلزی
شرکت وستاسازه بهعنوان یک شرکت معتبر در زمینه فولاد ضد زنگ، انواع استنلس استیل و آلومینیوم، با ارائه مشاوره تخصصی و محصولات باکیفیت، آماده است تا به شما در انتخاب بهترین گزینهها برای پروژههای خود کمک کند. برای اطلاعات بیشتر و مشاوره، میتوانید به با شماره تلفن 02128426262 تماس بگیرید و یا از طریق برنامه دلخواه خود به شماره موبایل 09391111886 پیام دهید.
سوالات متداول
1- آیا پیشگرمایش برای جوشکاری فولاد ضدزنگ هم لازم است؟
بسته به گرید فولاد ضدزنگ و فرآیند جوشکاری متفاوت است و برخی گریدها حتی به محدودیت شدید دمای بینپاسی نیاز دارند.
2- بهترین روش جوشکاری فولاد کربنی چیست؟
انتخاب روش مناسب به ضخامت، نوع فولاد، موقعیت جوش، کیفیت مورد انتظار و تجهیزات بستگی دارد و نمیتوان یک فرآیند را برای همه کاربردها بهترین دانست.
3- ترک سرد در جوشکاری فولاد چیست؟
ترک سرد نوعی عیب جوش است که معمولاً پس از کاهش دمای اتصال ایجاد میشود و عواملی مانند هیدروژن، ساختار سخت و تنشهای پسماند در ایجاد آن نقش دارند.
4- چرا الکترود جوشکاری باید خشک باشد؟
رطوبت میتواند منبع هیدروژن در فرآیند جوشکاری باشد؛ به همین دلیل نگهداری و آمادهسازی صحیح الکترودهای کمهیدروژن اهمیت زیادی دارد.
5- WPS در جوشکاری چیست؟
WPS یا دستورالعمل جوشکاری، مجموعهای از پارامترها و الزامات مشخص برای اجرای صحیح یک اتصال جوشی است و میتواند شامل دمای پیشگرم، دمای بینپاسی و حرارت ورودی باشد.